fiche d’affaire — industriel
Construction de l’atelier numérique de Fountaine Pajot, au Thou
Le Thou (17290) · livraison 2019
performance
Compensation de l’aspiration du procédé : centrale de 40 000 m³/h, batterie à eau chaude de 400 kW en 75/60 °C, diffusion par gaines circulaires perforées · Chaufferie gaz à condensation, module de quatre chaudières de 145 kW en cascade, rendement de 108,90 % à 30 % de charge · Chauffage des ateliers par panneaux rayonnants à eau, régime 65/50 °C, moyenne de +19 °C sur trois zones régulées · Double flux des vestiaires à récupérateur rotatif de 86,4 % · Poste de transformation privé de 800 kVA, 30 % de réserve sur toutes les armoires et tous les chemins de câbles
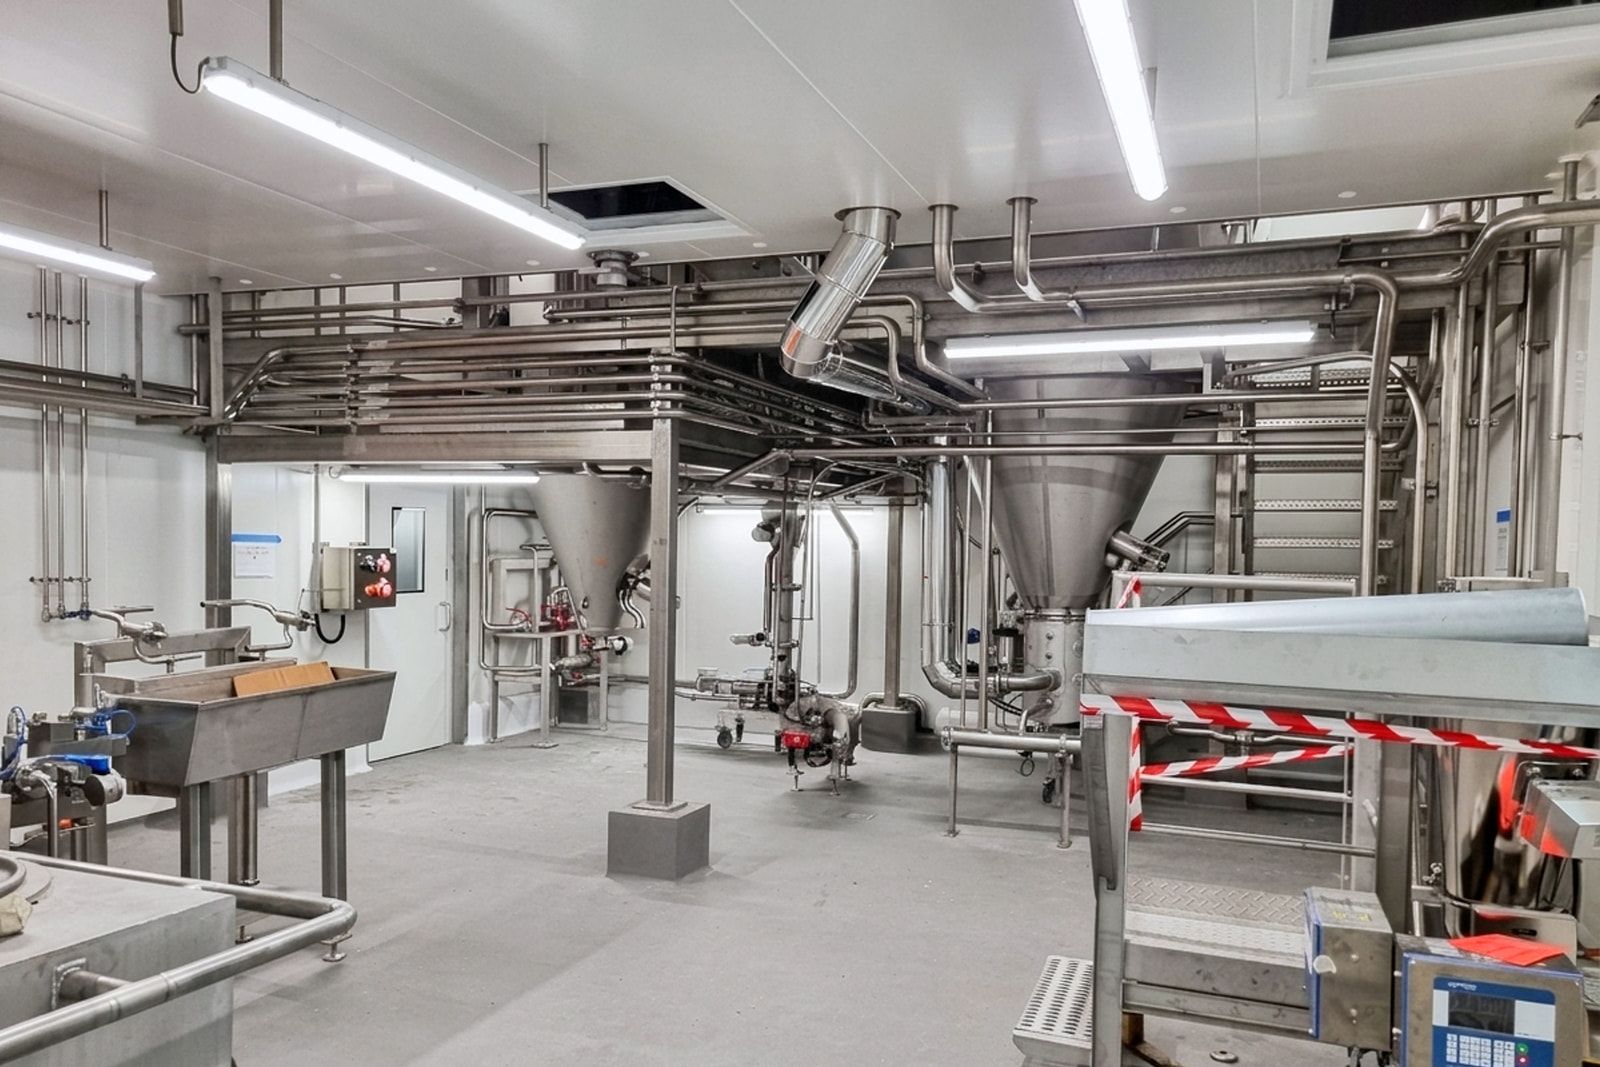
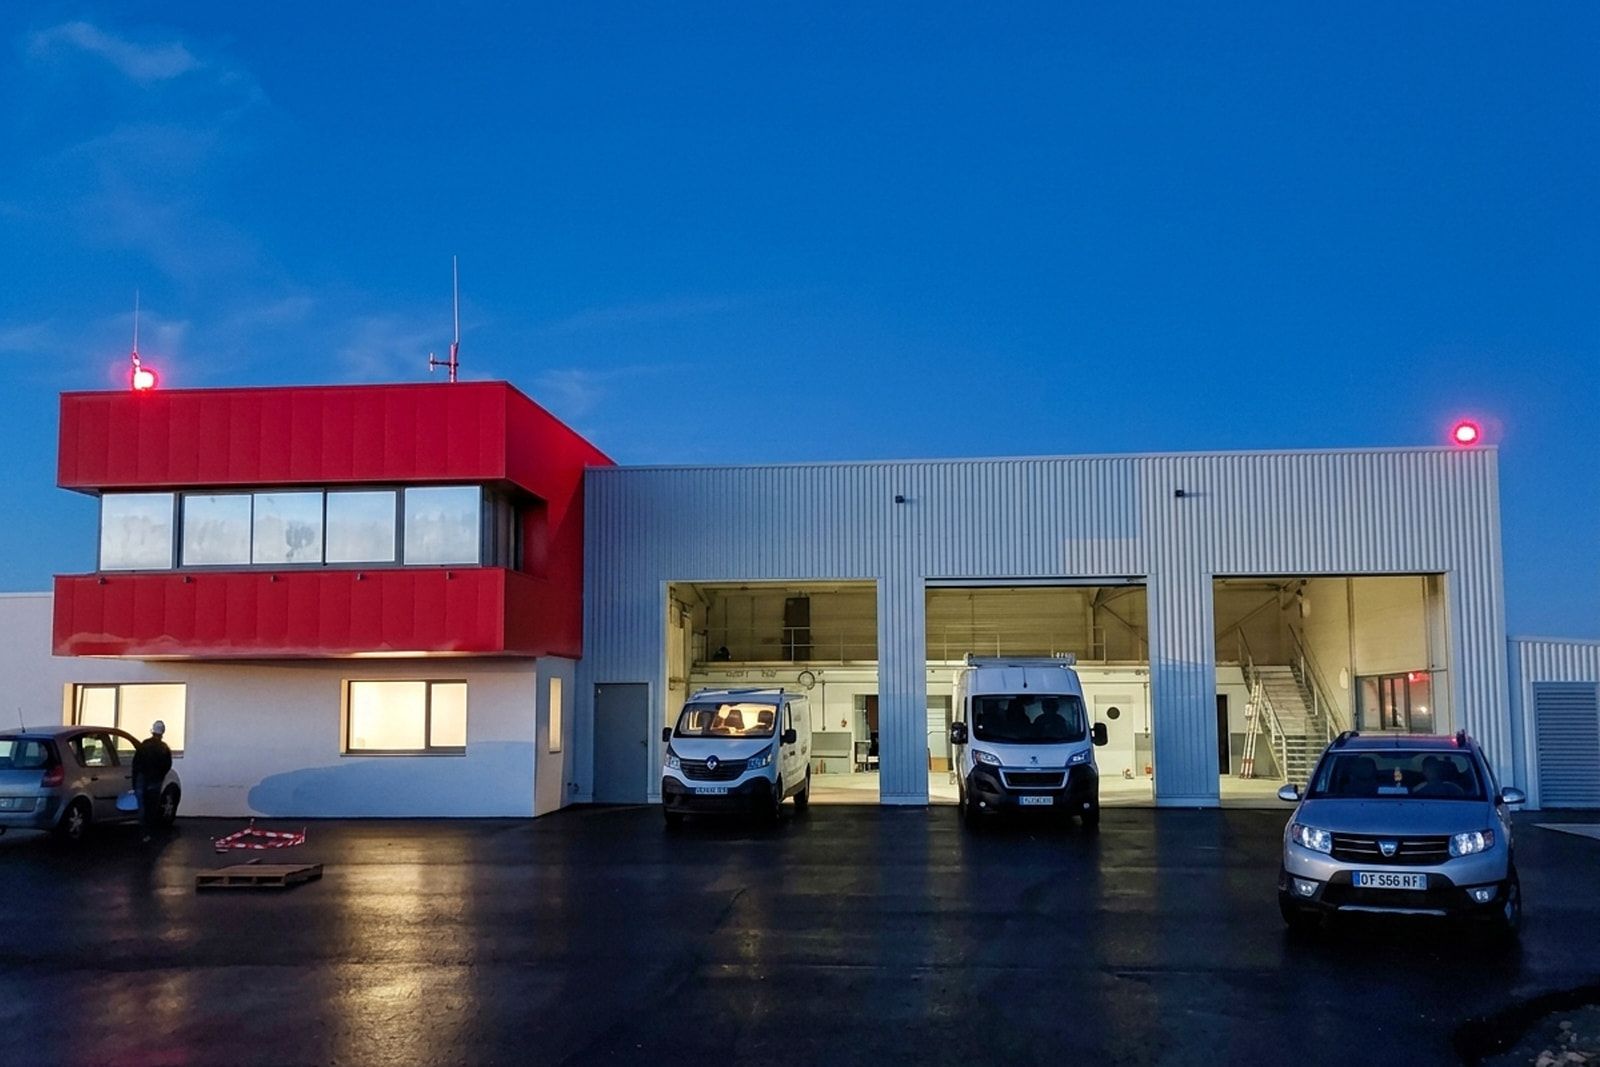
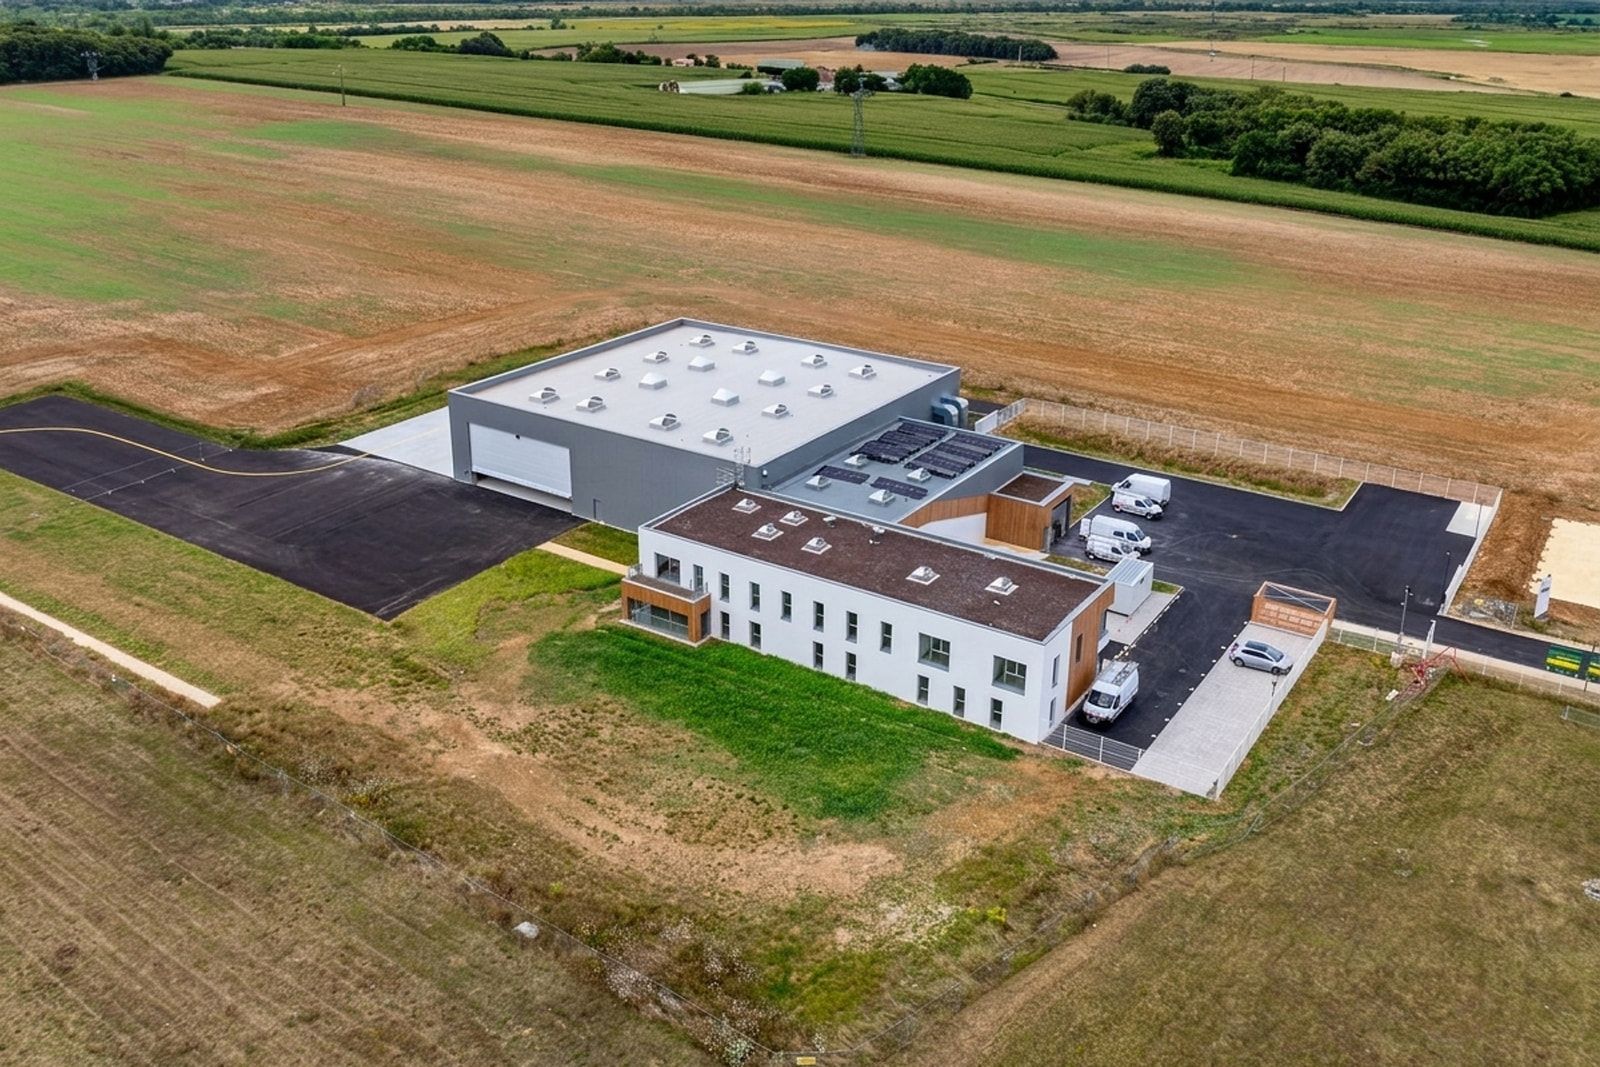
Au Thou, dans la zone du Fief Girard, le constructeur de catamarans Fountaine Pajot a fait bâtir un atelier de découpe et d’usinage numériques de 6 304,30 m². FT2E y a porté deux lots au sein de la maîtrise d’œuvre : l’électricité courants forts et faibles, et le chauffage, la ventilation, la plomberie et l’air comprimé. La conception est commandée par un ouvrage qui n’est pas au marché du bureau : l’aspiration des machines, qui prend à l’atelier son air en continu. Rendre cet air, en revanche, l’est — une centrale de 40 000 m³/h et une batterie de 400 kW. Et parce que cet air part, la chaleur des postes ne passe pas par lui : elle descend de panneaux rayonnants à eau. Réception visée pour mai 2019.
Lire le détail de l’affaire Replier
Rue des Franches, au Thou, la zone d’activités du Fief Girard s’étend de part et d’autre de la limite communale avec Aigrefeuille-d’Aunis. Fountaine Pajot y a fait construire, sur une parcelle de 13 585 m², un atelier de 6 304,30 m² où se découpent et s’usinent le bois, la mousse et le tissu des aménagements intérieurs de ses catamarans. FT2E a rejoint le groupement de maîtrise d’œuvre conduit par l’agence Sébastien Pellereau, aux côtés d’un bureau d’études structure et d’un économiste, et y a porté deux lots techniques : l’électricité courants forts et courants faibles et le chauffage, la ventilation, la plomberie et l’air comprimé.
L’enjeu : un atelier dont l’air s’en va
Le programme tient en quatre ensembles : une halle d’atelier et de stockage ; une zone technique, qui réunit la chaufferie, le poste de transformation, le tableau général, la ventilation et les compresseurs ; un ensemble de bureaux et une salle de réunion ; et les services aux salariés — vestiaires, sanitaires, infirmerie, réfectoire. Le bâtiment relève du code du travail, non de la réglementation des établissements recevant du public, et il est soumis à déclaration au titre des installations classées.
Ce qui commande la conception ne figure dans aucun des deux marchés du bureau. Les machines de découpe, d’usinage et de ponçage sont à commande numérique — c’est ce que le nom de l’atelier désigne ; elles produisent des copeaux et des poussières qu’une ligne d’aspiration évacue en continu vers des bennes extérieures. Cette ligne est un ouvrage du procédé : elle appartient au maître d’ouvrage, elle est dimensionnée par son fournisseur, et le tableau des alimentations lui réserve un simple départ de 40 kW parmi les 18 que ce bâtiment industriel tient à la disposition du procédé.
Mais l’air qu’elle prend, il faut le rendre. Un atelier qu’on vide se met en dépression, ses portes deviennent difficiles à manœuvrer, l’air froid entre par tous les défauts d’étanchéité et les captations des machines perdent leur efficacité. La compensation, elle, est au marché du bureau — et sa batterie appelle à elle seule 400 des 580 kW que la chaufferie installe.
La solution : deux vecteurs partis de la même chaufferie
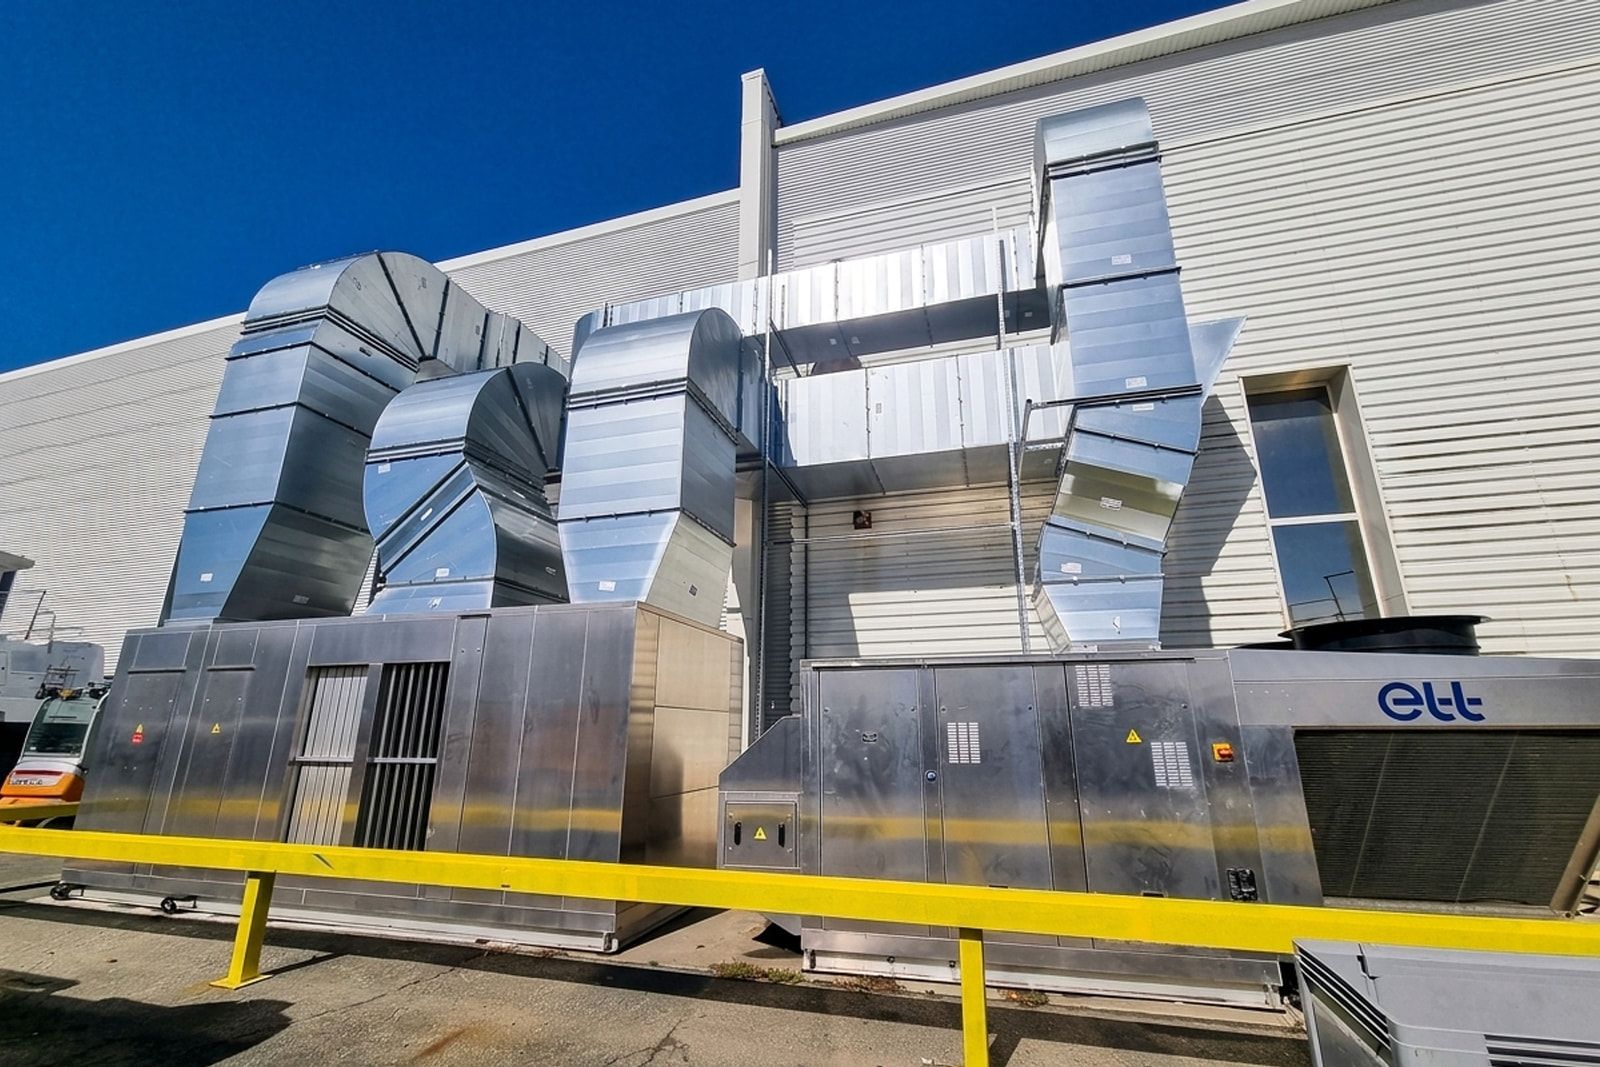
Une centrale de traitement d’air rend à l’atelier 40 000 m³/h, filtrés sur poches F7 et tempérés par une batterie à eau chaude de deux rangs. Cette batterie demande 400 kW en régime 75/60 °C ; l’air la traverse à 3,80 m/s. L’air est diffusé sur toute la longueur de la halle par des gaines circulaires perforées, à faible vitesse, pour ne pas contrarier les captations qui travaillent en dessous. Un caisson vide de 240 mm est laissé dans la centrale, en réserve d’une batterie d’eau glacée ultérieure.
Le chauffage des postes de travail, lui, ne passe pas par cet air. La centrale le tempère, elle ne le porte pas à la température de confort : un air que l’aspiration reprend en continu emporterait la chaleur qu’on lui aurait donnée. La chaleur de confort est portée par des panneaux rayonnants à eau chaude suspendus à la charpente, calorifugés en face supérieure, en régime 65/50 °C, qui maintiennent une moyenne de +19 °C dans les zones ateliers sans dépendre du renouvellement d’air. Trois zones sont régulées séparément — deux pour le travail du bois, une pour le vernis — chacune par sonde d’ambiance, vanne deux voies et horloge, les régulations réunies dans un coffret unique. Le tracé du réseau obéit à une contrainte d’exploitation : il ne doit entraver le fonctionnement d’aucun pont roulant.
Les deux vecteurs partent de la même chaufferie et n’ont pas le même poids. Un module de quatre chaudières gaz à condensation, de 145 kW chacune, fonctionne en cascade derrière une bouteille de découplage ; leur rendement atteint 108,90 % à 30 % de charge contre 97,90 % à pleine charge, ce qui est le propre de la condensation et ce que la cascade est faite d’exploiter. Trois départs en sortent, chacun équipé de son compteur d’énergie thermique au titre de la réglementation thermique RT2012, dont le bureau a remis la synthèse de conformité avec le dossier de consultation : celui de la centrale de compensation en DN 80, celui des panneaux rayonnants de l’atelier en DN 50, et celui qui dessert les vestiaires, le réfectoire et les sanitaires en DN 33. Le plus gros des trois ne chauffe personne : il tempère un air qui sort.
Les particularités : ce qu’il donne, ce qu’il compte, ce qu’il garde, ce qu’il laisse partir
Les services rendus aux machines suivent la même logique d’interface que celle retenue aux ateliers pilotes Capsulae de La Rochelle, avec une différence de géométrie : ici, tout arrive par le haut. Chaque poste reçoit un mât métallique de descente des fluides, fourni par le lot chauffage et ventilation, sur lequel le lot électricité fait descendre le courant fort sur un chemin de câbles de 50 mm et la liaison informatique sous un fourreau métallique séparé, pour tenir les distances d’immunité électromagnétique. L’air comprimé obéit au même partage : deux compresseurs à vitesse variable, réglés en cascade avec secours, alimentent un réseau bouclé en alliage d’aluminium dimensionné sans aucun foisonnement — le cahier des charges retient un coefficient de simultanéité de 1 pour les attentes du procédé, alors qu’un réseau de bâtiment se calcule d’ordinaire sur l’hypothèse que tout ne fonctionne pas en même temps.
Le bâtiment compte deux fois, selon deux logiques qui ne se recouvrent pas. Un premier système suit le procédé : une centrale de mesure communicante relève chaque départ de machine, mesure sur quatre quadrants, analyse les harmoniques et se consulte depuis un navigateur. Un second suit la RT2012 et pose les sous-compteurs que l’arrêté impose par usage — chaufferie, climatisation, eau chaude sanitaire, éclairage par tableau, prises, un compteur par centrale de ventilation, et tout départ direct de plus de 80 A. L’un suit l’outil de production, l’autre une consommation réglementée ; ils partagent le même tableau général.
L’alimentation, elle, est neuve et propre au site : un poste privé de livraison et de transformation, 800 kVA, raccordé en coupure d’artère sur le réseau HTA à 20 kV, avec comptage en basse tension. C’est l’inverse du parti retenu cinq ans plus tard pour l’extension du bâtiment 5-8 du même constructeur, à Aigrefeuille-d’Aunis, qui n’a reçu aucune source neuve. Tout est ici à créer, et le cahier des charges impose deux fois la même valeur de réserve : 30 % non équipés, en puissance comme en encombrement, sur l’ensemble des armoires et des tableaux, et 30 % de réserve effective sur tous les chemins de câbles en fin de travaux.
Ce que l’atelier perd avec son air, il ne le récupère pas. À l’atelier de composite Dufour Yachts, à Périgny, l’air extrait que les prescriptions interdisent de recycler cède néanmoins ses calories à l’air neuf, par une boucle glycolée qui ne met jamais les deux flux en contact. Ici, l’air que l’aspiration tire de la halle est chargé de poussière de bois : aucun échangeur ne le traverse — la seule récupération sur l’air est celle de la double flux des vestiaires, dont le rotatif rend 86,4 %. La seule récupération étudiée porte donc ailleurs, sur la chaleur dissipée par les compresseurs, reprise par des échangeurs sur leur huile et greffée sur le retour du circuit rayonnant de l’atelier — là où l’eau est la plus froide. Elle a été chiffrée en option, comme le rafraîchissement de la halle ; ni l’une ni l’autre n’a été commandée.
Le résultat : seize lots, et une exécution commandée par l’entreprise
Le dossier de consultation a été diffusé le 22 juin 2018, trois semaines après la signature du contrat de maîtrise d’œuvre, le 30 mai. Les travaux ont démarré le 11 septembre suivant, dévolus en seize lots par corps d’état séparé, et conduits au rythme, à peu près hebdomadaire, des réunions de chantier — au moins 31. Le bureau a suivi les deux lots techniques jusqu’à leur achèvement et à la réception, en 2019.
Trois pièces disent ensemble ce que ce marché ne contenait pas. Le contrat de maîtrise d’œuvre confie au groupement le visa des documents d’exécution, mais pas leur production : les études d’exécution n’y sont au marché de personne. C’est donc l’entreprise attributaire des deux lots techniques qui, sur une proposition du 29 janvier 2019, a commandé au bureau le 26 février les plans d’exécution hydrauliques de la chaufferie — un schéma de principe qui détermine les diamètres, les circulateurs et le filtre magnétique, puis un plan dessiné sous Revit à partir des objets tridimensionnels collectés auprès des fabricants. L’ensemble était à livrer en quatre semaines environ.
Un projet similaire ?
Discutons de votre programme — nous identifierons les lots techniques à mobiliser.